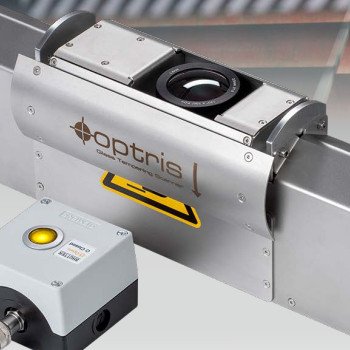
Szkło niskoemisyjne (Low-E) jest szeroko stosowane w oknach i elementach elewacyjnych w celu poprawy efektywności energetycznej budynków. Stanowi ono jednak poważne wyzwanie dla tradycyjnych metod pomiaru temperatury w podczerwieni (IR). Szkło Low-E posiada stronę pokrytą powłoką o bardzo niskiej emisyjności, podczas gdy urządzenia na podczerwień są zazwyczaj umieszczane powyżej linii hartowania i mierzą temperaturę szkła w momencie jego wyjścia z pieca. Pomiar powierzchni pokrytej powłoką może zatem skutkować niedokładnymi lub niestabilnymi odczytami temperatury. Wiarygodne dane dotyczące temperatury mają kluczowe znaczenie podczas procesu hartowania, ponieważ rozkład temperatury ma bezpośredni wpływ na jakość szkła, stabilność procesu oraz ostateczne właściwości produktu. Skaner do hartowania szkła Optris Glass Tempering Scanner stanowi rozwiązanie tego problemu oparte na pomiarze od dołu. System, zainstalowany pod linią hartowniczą, mierzy niepokrytą powłoką stronę szkła o wysokiej emisyjności. Ta niezależna od powłoki zasada pomiaru zapewnia ciągłe i wiarygodne dane dotyczące temperatury, niezależnie od obecności powłoki Low-E na górnej powierzchni. Dzięki pomiarowi od dołu producenci mogą uzyskać spójny profil temperatury, nawet gdy na tej samej linii produkcyjnej przetwarzane są różne powłoki lub rodzaje szkła.
System wykorzystuje pojedynczą kamerę na podczerwień z optyką o polu widzenia 120° × 100° i ogniskowej 3,5 mm. Niezwykle szerokie pole widzenia pozwala na monitorowanie dużego obszaru z relatywnie niewielkiej odległości montażowej. W trybie skanera liniowego poziomego system zapewnia szerokość skanowania do 3,0 m. Układ ukośny może zwiększyć szerokość skanowania do około 4,2 m, choć konfiguracja ta nie jest zalecana w standardowych instalacjach ze względu na specyfikacje optyczne i zmniejszoną częstotliwość odświeżania.
Skaner do hartowania szkła obsługuje pomiary temperatury do 1500 °C i zapewnia NETD na poziomie 80 mK, umożliwiając szczegółowe wykrywanie różnic temperatur na powierzchni szkła. Pozwala to na szybką identyfikację nieprawidłowości termicznych i dostarcza cennych informacji do sterowania procesem ogrzewania i chłodzenia. Dwa zintegrowane pomoce celownicze ułatwiają precyzyjne pozycjonowanie i wyrównanie linii skanowania podczas instalacji i uruchomienia.
Kompletny skaner jest dostarczany jako gotowy, wstępnie okablowany system typu „wszystko w jednym”, co zmniejsza nakład pracy wymagany podczas instalacji. Dzięki kompaktowym wymiarom 722 × 145 × 72 mm można go zintegrować pod nowymi lub istniejącymi liniami hartowania, gdzie przestrzeń instalacyjna jest ograniczona. Wyraźnie oznaczone połączenia kablowe upraszczają okablowanie i uruchomienie oraz pomagają uniknąć błędów podłączenia.
Ponieważ system jest umieszczony pod szkłem, kluczowym elementem konstrukcji jest ochrona przed pęknięciem szkła. Zdalnie sterowana przesłona chroni obiektyw kamery przed spadającymi gorącymi odłamkami szkła, pomagając zapobiegać uszkodzeniom i zapewniając niezawodne działanie w przypadku pęknięcia. Ponadto specjalna osłona kabli chroni okablowanie przed gorącymi odłamkami szkła, zmniejszając ryzyko uszkodzeń termicznych i mechanicznych w wymagających środowiskach produkcyjnych.
W trybie skanera liniowego system zapewnia na żywo profile temperatury na całej powierzchni szyby za pomocą oprogramowania PIX Connect. Rozkład temperatury można monitorować w czasie rzeczywistym podczas produkcji, a poszczególne pomiary można zapisywać jako migawki do późniejszej analizy i dokumentacji. Pozwala to użytkownikom na przeglądanie warunków procesowych, porównywanie wzorców temperatury oraz wspieranie kontroli jakości i optymalizacji procesu. Dzięki połączeniu pomiaru niezależnego od powłoki, optyki szerokokątnej, kompaktowych wymiarów i konstrukcji z gotowym okablowaniem skaner Optris Glass Tempering Scanner stanowi praktyczną alternatywę dla konwencjonalnych, nieporęcznych systemów skanerów liniowych. Dokładne monitorowanie temperatury pomaga poprawić stabilność procesu, zmniejszyć ilość odpadów, uprościć instalację oraz utrzymać stałą jakość produktu w całym procesie hartowania.
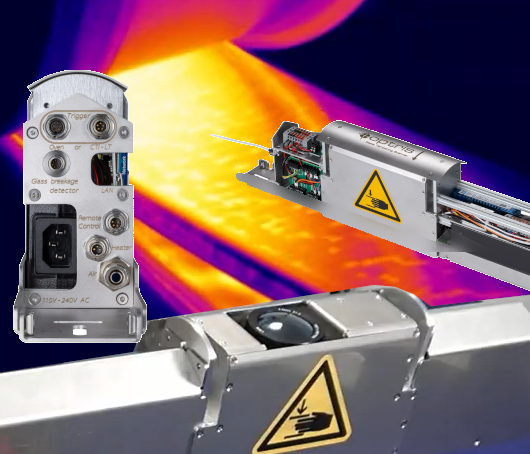 Hartowanie szkła płaskiego (oznaczane zwykle jako ESG – Einscheiben-Sicherheitsglas) to proces obróbki termicznej, który znacząco zwiększa wytrzymałość mechaniczną i termiczną szkła oraz zmienia sposób jego pękania na bezpieczny. Produkcja jednoszybowego szkła bezpiecznego z wykorzystaniem technologii precyzyjnego pomiaru temperatury. W procesie produkcji jednoszybowego szkła bezpiecznego (SPSG) przycięte i obrobione szkło płaskie jest podgrzewane w piecu w warunkach ciągłego ruchu w temperaturze powyżej 600°C. Podczas transportu podgrzanego szkła w strefie wstępnego rozciągania kamera na podczerwień monitoruje rozkład temperatury na powierzchni szkła w trybie skanowania liniowego. W ten sposób można skompensować niejednorodności podczas procesu hartowania, w którym szkło jest chłodzone powietrzem. Jakość szkła SPSG zależy głównie od jednorodnej obróbki termicznej, którą zapewnia zastosowanie odpowiedniej technologii pomiaru temperatury.
• GTS system pomiaru spodniej powierzchni tafli szkła jest niezależny od powłoki
• Pełne pokrycie szerokości szyby: 3,5 m przy 125 Hz i do 4,3 m przy 32 Hz
• Optyka o bardzo szerokim kącie widzenia 120° z rozdzielczością 640 pikseli i prędkością skanowania 125 Hz
• Opcjonalne chłodzenie powietrzem do pracy w wysokich temperaturach
• Zintegrowany ultraszybki system wykrywania pęknięć szkła i ochrony soczewek
• W pełni skonfigurowane i gotowe do użycia
• Obliczanie powierzchni szkła
• Oprogramowanie analityczne z predefiniowanymi układami
 Na czym polega proces hartowania szkła?
Proces składa się z kilku etapów:
-
Przygotowanie szkła
Szkło (najczęściej float) musi mieć ostateczny kształt, wymiary, otwory i obrobione krawędzie (szlifowanie, polerowanie). Po hartowaniu nie da się już ciąć, wiercić ani szlifować – szkło by pękło. Przed wjazdem do pieca tafla jest dokładnie myta i suszona. -
Nagrzewanie
Tafla wjeżdża do pieca (najczęściej poziomego, rzadziej pionowego) i jest podgrzewana do temperatury ok. 620–680°C (zazwyczaj 640–650°C), czyli nieco powyżej punktu transformacji szkła. W tej temperaturze szkło staje się plastyczne, ale jeszcze nie spływa. Ważna jest równomierność nagrzania całej powierzchni (systemy grzejne z konwekcją lub promieniowaniem). -
Gwałtowne chłodzenie (hartowanie właściwe)
Rozgrzane szkło szybko przejeżdża do strefy chłodzenia, gdzie jest intensywnie dmuchane strumieniami sprężonego, zimnego powietrza z dysz. Zewnętrzne warstwy stygną i twardnieją znacznie szybciej niż rdzeń.
W efekcie powstaje korzystny układ naprężeń:- na powierzchni – naprężenia ściskające,
- w środku – naprężenia rozciągające.
Dzięki temu wytrzymałość na zginanie rośnie 4–7-krotnie (do ok. 120–200MPa lub więcej), a odporność na szok termiczny jest znacznie wyższa.
-
Studzenie i rozładunek
Szkło jest dalej chłodzone do temperatury bliskiej otoczeniu, a następnie wyjeżdża z linii.
Efekt końcowy:
- znacznie wyższa wytrzymałość mechaniczna i termiczna,
- przy rozbiciu – rozpad na drobne, tępo zakończone kawałki (bezpieczeństwo),
- wygląd zewnętrzny prawie niezmieniony (może wystąpić lekka wypukłość lub „roller wave” – fale od rolek).
Dodatkowo często stosuje się Heat Soak Test (HST) – wygrzewanie zahartowanego szkła w ok. 290 °C, aby wyeliminować ryzyko samorzutnego pękania spowodowanego wtrąceniami siarczku niklu.
Jak monitoruje się poprawność procesu?
Kontrola jest wielopoziomowa – zarówno w trakcie procesu, jak i po nim. Opiera się na normach (głównie PN-EN 12150).
Podczas procesu (kontrola online / procesowa):
- Pomiar i regulacja temperatury w poszczególnych strefach pieca (termopary, skanery termowizyjne na wyjściu z pieca w naszym przypadku to GTS).
- Kontrola ciśnienia i przepływu powietrza w strefie hartowania oraz odległości dysz od tafli.
- Prędkość przejazdu / oscylacji szkła, czasy nagrzewania i chłodzenia.
- Nowoczesne linie wyposażone są w systemy termowizyjne rejestrujące profil temperatury każdej tafli oraz systemy wizyjne sprawdzające płaskość i zniekształcenia optyczne w czasie rzeczywistym.
Po procesie (kontrola jakości):
- Test fragmentacji – kontrolowane rozbicie próbki; prawidłowo zahartowane szkło rozpada się na dużą liczbę małych, nieostrych kawałków (określone wymagania liczby i wielkości fragmentów w normie).
- Płaskość – pomiar wypukłości całkowitej (overall bow) oraz lokalnej (roller wave, edge lift) – limity określone w PN-EN 12150.
- Kontrola optyczna zniekształceń (np. w millidioptriach) za pomocą skanerów.
- Wytrzymałość mechaniczna (próby zginania) – okresowo.
- Oględziny wizualne (wady, anizotropia, white haze itp.).
- W przypadku szkła konstrukcyjnego lub fasadowego – często dodatkowy HST.
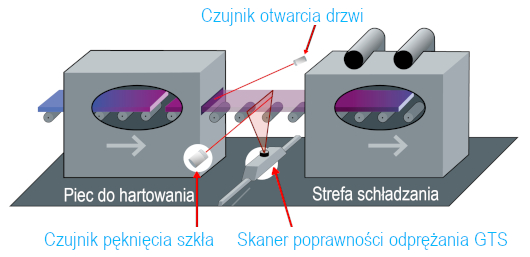
Pierwszy system kontroli w podczerwieni typu „bottom-up” z optyką o kącie widzenia 120°, zapewniający pomiar rozkładu temperatury niezależny od powłoki za pomocą zaledwie jednej kamery. Nowoczesne linie hartownicze mają zintegrowane systemy SPC (Statistical Process Control), automatyczne raportowanie parametrów każdej tafli oraz feedback do sterowania piecem, co pozwala na szybką korektę i wysoką powtarzalność.
Konfiguracja i uruchomienia systemu kontroli szkła. Wszystkie elementy systemu są dostarczane z gotowym okablowaniem, a czujniki, kamera termowizyjna, grzejniki i elementy sterujące są już podłączone elektrycznie. Taka zintegrowana konstrukcja znacznie zmniejsza nakład pracy związany z instalacją i minimalizuje ryzyko błędów okablowania podczas konfiguracji. Uruchomienie ogranicza się zatem do mechanicznego montażu komponentów, integracji systemu Optris z lokalną infrastrukturą sieciową oraz instalacji wymaganych narzędzi programowych. W szczególności użytkownik musi zainstalować zarówno CompactPlus Connect, jak i PIX Connect. Ponadto konieczne jest przeprowadzenie podstawowej konfiguracji i dostosowanie układu w aplikacji PIX Connect w celu zapewnienia prawidłowej wizualizacji i działania systemu. Do montażu mechanicznego należy wykorzystać dostarczony system szyn, aby bezpiecznie zamocować wszystkie komponenty oraz zapewnić prawidłowe poprowadzenie i ochronę kabli oraz interfejsów elektrycznych. System jest zaprojektowany do natychmiastowego uruchomienia. Czujnik stłuczenia szyby (CTlaser 4ML) jest domyślnie aktywny, z predefiniowanym progiem 80°C. Podczas konfiguracji użytkownik musi jedynie zdefiniować odpowiednie progi temperatury dla pirometrów CTlaser i CTi LT. Wartości te zależą od konkretnego zastosowania, typu pieca i warunków procesowych i powinny być odpowiednio dostosowane. Wizualizacja, konfiguracja i obsługa kamery na podczerwień odbywają się za pomocą oprogramowania PIX Connect, które zapewnia wszystkie niezbędne narzędzia do monitorowania w czasie rzeczywistym, parametryzacji i analizy zarówno podczas początkowej konfiguracji, jak i bieżącej eksploatacji systemu.
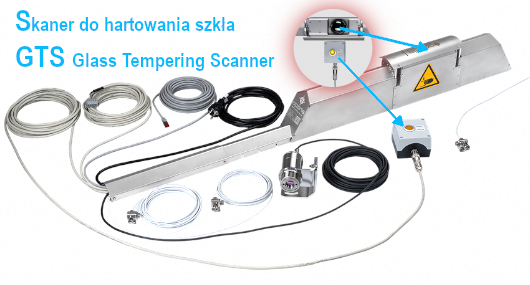
Zestaw zawiera:
- Jednostka centralna GTS (wstępnie zmontowana) z zasuwą do zamknięcia awaryjnego, elektroniką oraz kamerą termowizyjną PI 640i G7 z optyką 120°
- Kabel Ethernet o długości 10 m
- Kabel zasilający 100–240 V AC
- Czujnik zbicia szyby (CTlaser 4ML) z kablem o długości 10 m
- Czujnik drzwi pieca (CTi LT) z kablem o długości 10 m
- Kabel wejścia analogowego o długości 10 m
- Podpórki do ustawiania z kablem o długości 10 m (2 szt.)
- Przycisk zdalnego sterowania z kablem o długości 10 m
- Rury ochronne do kabli (4 szt.)



 Mapowanie magazynów, komór, zgodnie 21CFR Part11
 Pirometr - co to jest, jak działa i do czego służy?